


Remen za oko može izgledati savršeno, ali i dalje predstavlja problem. Očni remen od žičanog užeta od 16 mm osiguran žičanim prstenom prešan s odgovarajućom matricom pri punoj tonaži, korištenje...
READ MORE
Prerađivač žičane užadi u jugoistočnoj Aziji nedavno je odbacio gotovo 30 posto žarene serije jer su se zavojnice zalijepile, a vanjski slojevi izgrebani i nepopravljivi. Profil peći bio je ispravan, zaštitna atmosfera stabilna, a vrijeme ciklusa odgovaralo je specifikaciji materijala. Greške nisu proizašle iz same toplinske obrade. Dolazili su iz nosača za žarenje za mašine za namotavanje žice koji su držali zavojnice tijekom ciklusa.
Nosači za žarenje za mašine za namotavanje žice nisu pasivne kutije koje samo prenose zavojnice u peć. Oni kontroliraju koliki je kontakt površine žice s čeličnim konstrukcijama, koliko slobodno atmosfera peći cirkulira između slojeva, koliko ravnomjerno hrpa raspodjeljuje težinu i koliko mehaničkog opterećenja rubovi svitka doživljavaju tijekom punjenja i pražnjenja. U šaržnom žarenju, dizajn nosača jedna je od najizravnijih varijabli koje postrojenje može promijeniti kako bi uklonilo nedostatke pri lijepljenju i grebanju bez dodirivanja postavki peći.
Ovaj članak objašnjava što su nosači za žarenje, zašto uzrokuju ili liječe najčešće nedostatke šaržnog žarenja, koje su vrste nosača i materijali dostupni te kako odabrati, integrirati i održavati nosače tako da dosljedno rade tijekom godina rada. Također povezuje prijevozničke odluke sa širom linijom za obradu žice, uključujući opremu za namotavanje, namotavanje i žarenje krajeva žičane užadi.
Od 1992. godine naša tvrtka proizvodi opremu za obradu žičane užadi, uključujući strojeve za žarenje čelične užadi, strojeve za namotavanje, hidraulične strojeve za prešanje i odgovarajući pribor, za kupce u više od desetak zemalja. Smjernice u ovom članku odražavaju obrasce polja koje smo uočili kada procesori kombiniraju svoje linije za žarenje zavojnica s operacijama završnog žarenja i završne obrade.
Nosači za žarenje za motalice žice izravno utječu na to hoće li serija žarene žice izaći čista ili će postati otpad; odabir nosača zaslužuje istu pozornost kao i kalibracija peći.
Nosači za žarenje za uređaje za namotavanje žice: Definicija i uloga u šaržnom žarenju
Nosač za žarenje je višekratna košara, pladanj, okvir ili učvršćenje koje podržava namotaje žice tijekom šaržnog žarenja. Održava geometriju zavojnice netaknutom, odvaja susjedne slojeve tako da se površine žice ne zavaruju zajedno, dopušta atmosferi peći i toplini da dopru do svakog zavoja i čini hrpu mehanički stabilnom tako da se može podići dizalicom, guračem ili strojem za punjenje bez pomicanja.
U tipičnoj operaciji šaržnog žarenja, žica se namotava na uređaj za namotavanje, spušta na nosač i slaže dva, tri ili četiri nosača visoko unutar zvonaste peći ili kutijaste peći. Peć se zabrtvi, pročisti dušikom ili vodikom, zagrije na temperaturu žarenja, drži potrebno vrijeme namakanja, a zatim se kontrolirano ohladi. Svaka faza tog ciklusa djeluje silama na žicu kojom nosač mora upravljati.
Izravni kontakt između slojeva zavojnice središnji je problem. Na temperaturama žarenja, čiste čelične površine mogu se povezati difuzijom, posebno pod pritiskom tlačnog pritiska naslaganih zavojnica. Dobro dizajniran nosač smanjuje područje kontakta, uvodi značajke odvajanja kao što su perforirane ploče ili žičane mreže i raspoređuje vlastitu težinu hrpe tako da niti jedan sloj ne nosi prekomjerno lokalno opterećenje.
Nosači također utječu na cirkulaciju atmosfere. U žarenju s vodikovim zvonom, na primjer, plin mora teći kroz zavojnicu i ukloniti onečišćenja s površine. Nosač s malim otvorenim područjem blokira protok, produljuje vrijeme ciklusa i stvara lokalne varijacije u stanju oksida. Nosač s izdašnom perforacijom, krutom geometrijom i pažljivo postavljenim nosačima daje atmosferi predvidljivu putanju oko i kroz zavojnice.
Konačno, nosač je alat za višekratnu upotrebu. Mora preživjeti stotine ciklusa grijanja, hlađenja i mehaničkog rukovanja bez izobličenja. Taj zahtjev pokreće izbor metode konstrukcije i materijala, a oboje ćemo ispitati kasnije u ovom vodiču.
Povezano čitanje
Tretirajte nosač za žarenje kao toplinsku i mehaničku komponentu peći, a ne kao običnu posudu za skladištenje.
Oštećenja pri lijepljenju i grebanju: Zašto dizajn nosača odlučuje o kvaliteti zavojnice
Lijepljenje je spajanje susjednih površina žice na lokaliziranim kontaktnim točkama. Grebanje je mehanička abrazija površine žice kada se slojevi pomiču jedan u odnosu na drugi tijekom zagrijavanja, hlađenja ili rukovanja peći. Oba nedostatka su među najčešće prijavljenim problemima kvalitete u šaržnom žarenju čelične žice i šipke. Cilj mnogih redizajna nosača za žarenje je upravo spriječiti ova dva nedostatka.
Podaci o kojima se govori u nastavku potječu iz zapisa o nedostacima prikupljenih u nekoliko operacija šaržnog žarenja u kojima se obrađivala čelična žica srednjeg ugljika na nosačima koji se mogu složiti. Iako svako postrojenje ima vlastitu kombinaciju uvjeta peći, kvalitete atmosfere i stupnja materijala, distribucija uzroka nedostataka slijedi nevjerojatno dosljedne obrasce. U više od 60 posto prijavljenih slučajeva, temeljni uzrok bio je u nosaču, a ne u upravljaču peći. Grupirali smo izvješća u pet kategorija podrijetla kvarova kako bi timovi za obradu mogli vidjeti gdje poboljšanja operatera imaju najveći učinak. Grafikon u nastavku pokazuje kako su uzroci kvarova pripisani prije nego što su postrojenja optimizirala svoje nosače za žarenje.
Pripisivanje nedostataka u šaržnom žarenju žičanih zavojnica prije optimizacije nositelja
Lijepljenje između susjednih slojeva zavojnice 42%
Grebanje uzrokovano grubim ili deformiranim nosačima 26%
Deformacija svitka pod opterećenjem slaganja 14%
Promjena boje površine zbog blokiranog protoka plina 11%
Oštećenje prilikom rukovanja tijekom prijenosa iz namotavača u peć 7%
Četiri od pet kategorija kvarova u grafikonu izravno su povezane s dizajnom ili stanjem nosača. Lijepljenje između susjednih slojeva zavojnice čini najveći udio od 42 posto prijavljenih nedostataka; to se događa kada su kontaktni tlak i temperatura dovoljno visoki za početak difuzijskog spajanja. Nosači s ravnim, kontinuiranim površinama daju žici manje kontaktnih točaka, ali veće kontaktne površine, što paradoksalno povećava rizik od lijepljenja jer svaka kontaktna točka nosi visok lokalni pritisak. Perforirani nosači s uskim potpornim rebrima dramatično smanjuju kontaktnu površinu i pokazuju najbrže poboljšanje u odbijanju povezanom s lijepljenjem. Grebanje je činilo 26 posto, au većini slučajeva temeljni uzrok bila je hrapava površina nosača, zavarene brazde ili deformirana potporna šipka koja se trljala o žicu dok se hrpa širila i skupljala. Deformacija zavojnice od 14 posto obično slijedi prekomjerno slaganje ili korištenje nosača s neravnim vodoravnim površinama. Promjena boje od 11 posto obično je uzrokovana blokiranim protokom plina, što je još jedan čimbenik povezan s nosačem, budući da otvoreno područje nosača određuje koliko atmosfere dopire do središta zavojnice. Preostalih 7 posto nedostataka povezano je s oštećenjima pri rukovanju tijekom prijenosa između namotavača, nosača i peći, što je opet pitanje geometrije nosača i kompatibilnosti učvršćenja. U praktičnom smislu, to znači da bi postrojenje moglo smanjiti ukupne nedostatke žarenja za više od polovice jednostavnom zamjenom nosača s čvrstim pladnjem pravilno ventiliranom košarom s niskim kontaktom istog otiska. Poboljšanje nije špekulativno; nekoliko procesora s kojima radimo promijenilo je samo nosač i zadržalo isti program peći, a njihova odbijanja zaglavljivanja pala su za red veličine. Važna je nijansa da dizajn nosača mora odgovarati širini zavojnice, vanjskom promjeru zavojnice i visini slaganja te specifične niti; nosač koji dobro funkcionira za finu žicu može biti potpuno pogrešan za teški štap. Stoga, kada postrojenje prijavi iznenadni porast grešaka od grebanja, prva inspekcija bi trebala biti površina nosača, a ne temperatura peći. Redovito mjerenje ravnosti nosača i stanja kontaktnih rubova spada u istu rutinu kontrole kvalitete kao i kalibracija termoelementa peći.
Budući da više od 80 posto uobičajenih nedostataka šaržnog žarenja dolazi do geometrije nosača, ventilacije ili stanja površine, optimizacija nosača najbrže je jeftino poboljšanje pouzdanosti koje je dostupno uređajima za žarenje zavojnica žice.
Uobičajeni tipovi nosača za žarenje za namotaje žice
Pet osnovnih dizajna nosača pokrivaju većinu primjena šaržnog žarenja u industriji žice. Izbor između njih ovisi o veličini svitka, težini, temperaturi žarenja, zahtjevima atmosfere i opremi za rukovanje koja je već instalirana u postrojenju. Donja tablica sažima glavne karakteristike svakog dizajna.
| Vrsta nosača | Izgradnja | Ventilacija | Nosivost | Najprikladnije za |
|---|---|---|---|---|
| Nosač perforirane čelične ploče | Ravna ploča s okruglim ili prorezima, zavarenim rubovima, rebrima za ukrućenje | 30-40% otvorene površine | Srednje do visoko | Općenamjensko žarenje zavojnice s umjerenim visinama slaganja |
| Košara od zavarene žičane mreže | Mrežasti pod i stranice, zavareni žičani okvir, izborne ušice za podizanje | 50-60% otvorene površine | Niska do srednja | Fina žica, svijetlo žarenje gdje je pristup atmosferi kritičan |
| Nosač lijevanog okvira koji se može slagati jedan na drugi | Rešetka od lijevanog željeza ili lijevanog čelika otporna na toplinu s integriranim stupovima za slaganje | 40-50% otvorene površine | visoko | Teški svici šipki, dug radni vijek, ciklusi visoke temperature |
| Segmentirani proširivi nosač | Podesivi segmenti koji se zaključavaju oko unutarnjeg promjera zavojnice | Ovisi o razmaku segmenata | srednje | Više veličina zavojnice s jednim učvršćenjem |
| Prilagođeni nosač učvršćenja | Proizvedeno prema unutarnjem promjeru svitka, vanjskom promjeru i dimenzijama peći | Custom | Custom | Posebne geometrije zavojnica i automatizirani sustavi punjenja |
Nosači od perforiranih čeličnih ploča najčešći su jer kombiniraju niske troškove proizvodnje s dobrom strukturnom čvrstoćom. Otvoreno područje postiže se okruglim rupama ili otvorima s prorezima, obično raspoređenim tako da ploča zadrži dovoljno krutosti da spriječi progib između nosača. Ovi nosači su razumna polazna točka za žice promjera većeg od 3 mm gdje je težina zavojnice značajna.
Košare od zavarene žičane mreže nude najveću ventilaciju i najmanji kontaktni otisak, što ih čini izvrsnim za svijetlo žarenje i za fine žice koje se lako ogrebu. Njihova glavna slabost je ograničena nosivost: mrežasti podovi mogu se izbočiti pod teškim hrpama, tako da se obično grade s perifernim okvirom i središnjim potpornim prstenom. Također im je potrebna češća inspekcija jer se pojedinačna sjecišta žica mogu olabaviti nakon mnogih toplinskih ciklusa.
Nosači lijevanog okvira koji se mogu slagati jedna na drugu su opcija za teške uvjete rada. Lijevana struktura drži svoj oblik na visokoj temperaturi bolje od zavarenih konstrukcija, a rešetkasti uzorak pruža dosljednu potporu i ventilaciju. U početku koštaju više, ali u postrojenjima velike tonaže duži radni vijek obično snižava cijenu po ciklusu žarenja.
Segmentirani i prilagođeni nosači služe užim svrhama. Segmentirani nosači prikladni su za pogone koji obrađuju širok raspon promjera zavojnica jer se ista baza može prilagoditi umjesto kupnje zasebnog nosača za svaku veličinu. Prilagođena učvršćenja su opravdana kada peć za žarenje ima neobične dimenzije ili kada automatizirani stroj za punjenje zahtijeva preciznu geometriju nosača.
| Scenariji primjene
| Odabir Naglasak
|
Pravi tip nosača određen je najtežom zavojnicom u proizvodnji, najtoplijim ciklusom i atmosferskim sustavom; ne postoji univerzalni nosač koji dobro funkcionira u svim uvjetima.
Nosivi materijali za žarenje: svojstva, temperature i ekonomija
Odabir materijala određuje koliko dugo nosač zadržava svoj oblik, koliko kamenca padne na žicu i koliko košta nosač po ciklusu žarenja. Donja tablica uspoređuje pet obitelji materijala koje najčešće koriste proizvođači i dobavljači nosača.
| Materijal | Maksimalna kontinuirana temperatura | Oksidacijsko ponašanje | Relativni trošak | Očekivani vijek trajanja |
|---|---|---|---|---|
| Ugljični čelik (Q235 / A36) | 550-600°C | Brzo se skalira iznad 550°C | Niska | 2-4 godine u radu na niskim temperaturama |
| Niska-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Umjereno stvaranje kamenca, stvara zaštitni sloj oksida | srednje | 4-6 godina |
| Nehrđajući čelik 304 | 800-850°C | Dobra otpornost na oksidaciju, umjerena cijena | srednje-high | 6-8 godina |
| Nehrđajući čelik 310S / 309 | 1000-1050°C | Izvrsna otpornost na oksidaciju na visokim temperaturama | visoko | 8-12 godina |
| Lijevani čelik otporan na toplinu (Ni-Cr baza) | 900-1000°C | Izvrsna, lijevana struktura otporna je na puzanje | visoko | 8-12 godina |
Ugljični čelik je atraktivan kada ciklus žarenja ostaje ispod 600°C. Pod tim uvjetima pruža odgovarajuću čvrstoću i krutost po niskoj nabavnoj cijeni. Problem počinje kada biljke povise temperaturu ciklusa ili produže vrijeme namakanja, jer brzo uklanjanje kamenca uklanja presjek materijala i kamenac se ljušti na žici, uzrokujući tragove na površini koji se pojavljuju nakon izvlačenja.
Niskolegirani čelici otporni na toplinu uobičajena su nadogradnja. Oni koštaju oko 30 do 40 posto više od običnog ugljičnog čelika, ali traju otprilike dvostruko dulje u istoj usluzi, što ih obično čini jeftinijima na bazi cijene po ciklusu. Oni su preporučeni minimum za šaržno žarenje iznad 650°C.
Nosači od nehrđajućeg čelika, posebno kvalitete 304 i 310S, poželjni su kada se veliki paketi fine žice žare više puta, a kvaliteta površine je glavni prioritet. Nehrđajući čelik ne stvara isti labav kamenac kao ugljični čelik, tako da je rizik od nakupljanja čestica kamenca u žici puno manji. Veći trošak materijala opravdan je nižim stopama otpada u linijama za žarenje.
Lijevani nosači otporni na toplinu vrhunsko su rješenje za operacije koje pokreću kontinuirane cikluse visoke temperature, kao što je žarenje nehrđajuće žice ili žice opruge ventila. Njihova lijevana struktura otpornija je na puzanje bolje od zavarenih limova, a rešetkasti dizajn minimalizira kontaktne točke. Pogoni koji rade u dvije ili tri smjene obično otkriju da lijevani nosači vraćaju veću početnu investiciju u roku od osamnaest mjeseci.
Neki proizvođači također nude aluminizirane nosače od ugljičnog čelika. Aluminijski premaz pruža umjerenu zaštitu od oksidacije oko 600 do 650°C po nižoj cijeni od nehrđajućeg čelika. Premaz se postupno razgrađuje, tako da je aluminizirane nosače najbolje tretirati kao jednokratnu opciju za malo opterećene zavojnice.
Usporedite noseće materijale prema cijeni po ciklusu žarenja, a ne samo prema nabavnoj cijeni; skuplji nosač otporan na toplinu često se isplati duljim vijekom trajanja i manjim brojem površinskih oštećenja.
Kako odabrati nosače za žarenje za uređaje za namotavanje žice
Odabir počinje podacima o procesu, a ne katalogom proizvoda. Prije kontaktiranja proizvođača ili dobavljača, prikupite sljedeće radne parametre za svoju liniju.
- Vanjski promjer svitka, unutarnji promjer i visina nakon namotavanja na stroj za namotavanje
- Težina koluta i maksimalna ukupna težina potpuno napunjene hrpe
- Temperatura žarenja, vrijeme namakanja i sastav atmosfere u peći
- Unutarnje dimenzije peći i način punjenja (dizalica, gurač ili automatska kolica)
- Potrebna ravnomjernost zagrijavanja i prihvatljivo odstupanje temperature unutar dimnjaka
- Oprema za rukovanje i put prijenosa od namotavača do nosača do peći
- Broj proizvodnih smjena i ciljni vijek trajanja nosača
- Proračun za početnu kupnju u odnosu na dugoročni trošak po ciklusu žarenja
Nakon što su ti parametri definirani, prođite kroz odabir strukturiranim redoslijedom.
- Definirajte skup zavojnica u najgorem slučaju: najteži svitak, najviši raspored slaganja i najtopliji ciklus koji nosač mora preživjeti.
- Izračunajte kontaktni tlak na donjem sloju zavojnice koristeći težinu hrpe podijeljenu s ukupnom kontaktnom površinom potpore.
- Odaberite vrstu nosača koja ograničava kontaktnu površinu, a istovremeno održava rubove zavojnice stabilnima i sprječava teleskopiranje.
- Provjerite odgovara li otvoreno područje nosača atmosferskom sustavu peći i potrebnoj brzini protoka plina.
- Usporedite stupnjeve materijala s temperaturom ciklusa i atmosferom i odaberite stupanj s najnižom cijenom po ciklusu.
- Potvrdite kompatibilnost rukovanja s postojećim kukama dizalice, vilicama ili strojevima za punjenje.
- Uspostavite raspored pregleda i strategiju rezervnih dijelova s dobavljačem prije obrade prve serije.
Kada kupujete nosače za žarenje izravno od proizvođača, provjerite proizvodi li dobavljač nosače od certificiranih zaliha čelika, može li osigurati certifikate o materijalu i nudi li rezervne rešetke, potporne šipke i stupove za slaganje za kasniju zamjenu. Mnogi kupci preferiraju nabavu nosača od jednog proizvođača koji također isporučuje njihovu opremu za namotavanje i žarenje, jer tolerancije dimenzija i preporuke za materijal tada ostaju dosljedni u cijeloj proizvodnoj liniji. Ako kupujete u velikim količinama, veleprodajni dogovor s renomiranim proizvođačem može značajno smanjiti jedinični trošak. Upamtite da je nosač potrošni alat s ograničenim vijekom trajanja; procijenite nabavnu cijenu kao trošak po ciklusu žarenja, a ne kao jednokratni kapitalni izdatak.
Disciplinirani proces odabira temeljen na najtežoj zavojnici i najtoplijem ciklusu uvijek će nadmašiti kupnju najjeftinijeg kataloškog nosača; nosač mora biti konstruiran za stvarne uvjete u peći.
Integracija nosača za žarenje s opremom za namotavanje žice i žarenje
Na modernoj liniji za obradu žice, nosač ne stoji sam. Zavojnica silazi s uređaja za namotavanje žice, prenosi se na nosač i zatim putuje kroz peć za žarenje. Uređaj za namotavanje određuje dimenzije zavojnice, napetost namotaja i stanje površine žice dok se postavlja na nosač. Ako stroj za namotavanje proizvodi labave ili teleskopske zavojnice, prijevoznik to ne može ispraviti; ako nosač ima oštre rubove, čak će i savršeno namotana zavojnica biti izgrebana.
Integracijska točka koja je najvažnija je dimenzionalno podudaranje između unutarnjeg promjera svitka i promjera potpore nosača. Zavojnica s unutarnjim promjerom od 500 mm trebala bi sjediti na nosaču koji je drži na unutarnjem provrtu bez pritiskanja vanjskih ovoja. Nosač treba biti dizajniran tako da je zavojnica oslonjena na najmanje dva prstena, dopuštajući atmosferi da prolazi kroz provrt tijekom cijelog ciklusa.
Na kraju koraka žarenja, prerađivači žičane užadi često izvode dodatne operacije krajnje obrade kao što su rezanje, stapanje i sužavanje. U našem asortimanu proizvoda, RDQ1011 stroj za žarenje i sužavanje žičane užadi kombinira korake žarenja i oblikovanja krajeva u jednu operaciju, proizvodeći kompaktan suženi kraj koji se ne odmotava.
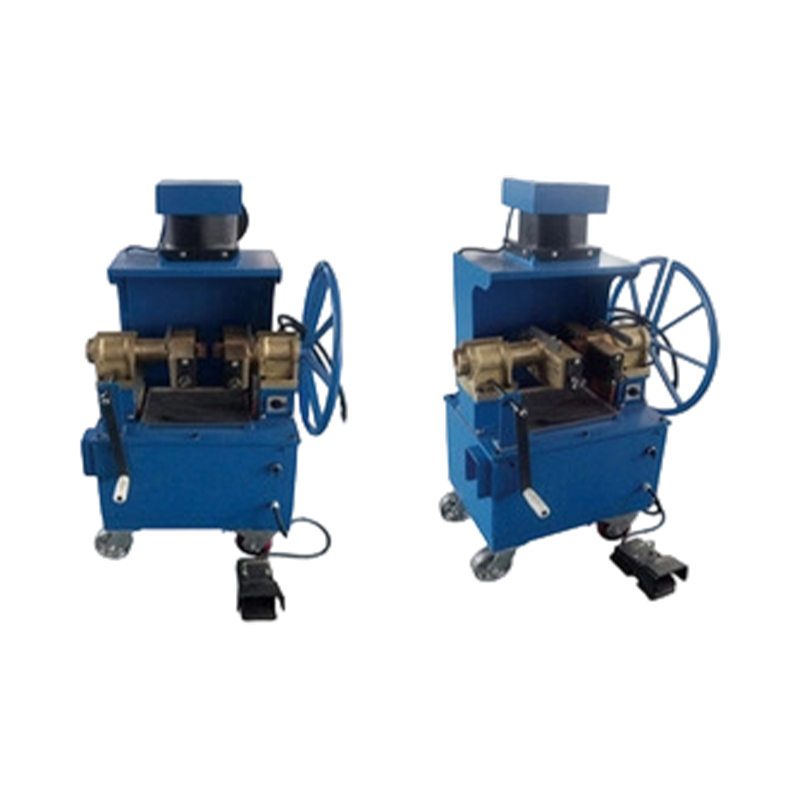 RDQ-1011 Stroj za žarenje i sužavanje žičane užadi Ovaj stroj kombinira žarenje i oblikovanje krajeva u jednom koraku, proizvodeći kompaktne zašiljene krajeve koji se ne raspliću. Odgovara užadima dizala, rudnika i kranova, uz jednostavno rukovanje i nisku potrošnju energije. Pogledajte proizvod →
Za stranu namotavanja, XT1600 stroj za namotavanje žičane užadi omogućuje kontrolirano namatanje žičane užadi na kolute ili zavojnice s podesivom napetosti, tako da zavojnica napušta uređaj za namotavanje u čistom, stabilnom obliku i može se prenijeti na nosač bez oštećenja ruba.
 XT-1600 Stroj za namotavanje žičane užadi Dizajniran za kontrolirano namatanje žičane užadi na kolute s podesivom napetosti, ovaj stroj osigurava čiste, stabilne kolute za siguran prijenos. Odlikuje ga veliki okretni moment, bezstupanjska regulacija brzine i precizno mjerenje duljine. Pogledajte proizvod →
Kada proizvodni program uključuje zasebno žarenje specifičnih krajeva žičane užadi bez ponovnog zagrijavanja cijele zavojnice, RDQ1010 stroj za žarenje čelične užadi operateru daje namjensku radnu stanicu za taj zadatak, što smanjuje potrošnju energije peći i skraćuje lanac procesa.
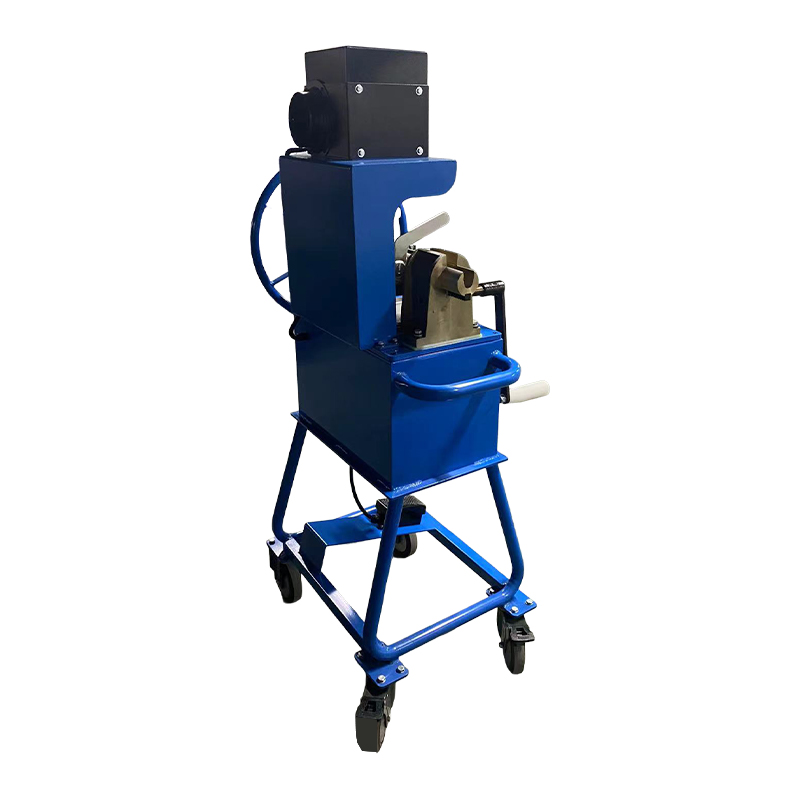 RDQ-1010 Stroj za žarenje čelične užadi Ova namjenska radna stanica za žarenje obrađuje specifične krajeve žičane užadi bez ponovnog zagrijavanja cijelog svitka, smanjujući potrošnju energije peći i skraćujući procesni lanac. Obrađuje više dimenzija užeta bez zamjene dijelova. Pogledajte proizvod →
Usklađivanjem odabira nosača s izlazom namotavača i opremom za završnu obradu, procesor stvara kontinuirani protok materijala: stabilne zavojnice, siguran prijenos, ravnomjerno žarenje i dosljednu geometriju kraja. Taj protok poboljšava ne samo kvalitetu, već i radnu učinkovitost, jer operateri troše manje vremena na popravak oštećenja rubova i ponovno postavljanje zavojnica.
Povezano čitanje
Nosač je spojna karika između namotavača i peći; usklađivanje njegovih dimenzija i uzorka potpore s oba dijela opreme eliminira cijele obitelji problema s rukovanjem i kvalitetom.
Održavanje i vijek trajanja nosača za žarenje
Dobro izgrađen nosač za žarenje može trajati godinama, ali samo ako ga tvornica pregledava prema utvrđenom rasporedu i popravlja mala oštećenja prije nego što postanu problem kvalitete. Zanemareni nosači razvijaju oštre neravnine, spuštene potporne ploče i teške naslage kamenca koje izravno uzrokuju ogrebotine i kvarove promjene boje.
Najvažnija aktivnost održavanja je redoviti pregled svih površina koje dodiruju žicu. Neravnine i prskanje od zavara moraju se odmah izbrusiti. Iskrivljene potporne šipke treba izravnati ili zamijeniti prije sljedećeg opterećenja, jer deformirana šipka mijenja raspodjelu tlaka preko niza svitaka i povećava rizik od zapinjanja.
| Učestalost | Stavka inspekcije | Kriteriji prihvaćanja |
|---|---|---|
| Nakon svakog ciklusa | Kontaktne površine zavojnice za nakupljanje kamenca i neravnine | Nema izbočina većih od 0,5 mm |
| Mjesečno | Ravnost preko potporne ravnine | Odstupanje manje od 5 mm po širini nosača |
| Tromjesečno | Stanje zavara i vidljive pukotine | Nema vidljivih pukotina dužih od 10 mm |
| Prije pećnih kampanja | Materijal thickness at high-stress points | Preostala debljina najmanje 70 posto izvorne |
Metode čišćenja ovise o materijalu. Nosači od ugljičnog čelika mogu se očistiti žičanom četkom ili pjeskarenjem tijekom planiranog gašenja peći. Nehrđajuće i lijevane nosače otporne na toplinu najbolje je čistiti nježnim pjeskarenjem ili kemijskim luženjem kako bi se izbjeglo oštećenje zaštitnog oksidnog sloja. Izbjegavajte gašenje vrućeg nosača vodom; toplinski udar će izobličiti okvir i skratiti mu vijek trajanja.
Radove popravka treba izvesti s dodatnim materijalom koji odgovara osnovnom metalu nosača. Korištenje obične žice za varenje od mekog čelika na nosaču otpornom na toplinu stvara niskolegirane zone koje brzo oksidiraju i postaju prve točke kvara. Pouzdan proizvođač može isporučiti ispravnu šipku za popravak i također može ponovno strojno obraditi potpornu površinu kada je nagomilani popravak učinio nosač neravnim.
Zamjena je potrebna kada se pojavi bilo koji od sljedećih uvjeta: stanjivanje materijala ispod 70 posto izvorne debljine, ponavljajuće pukotine u nosivim zavarima, trajna deformacija veća od 5 mm preko potporne ravnine ili gubitak otvorenog područja od nakupljanja kamenca koje se ne može ukloniti čišćenjem. Rad s istrošenim nosačem iznad ovih ograničenja dovodi u opasnost cijeli niz svitaka.
Carrier održavanje je kontrola kvalitete, a ne održavanje; 30-minutna inspekcija prije svakog utovara sprječava vrstu odbijanja od lijepljenja i grebanja koje briše cijelu seriju.
FAQ: Nosači za žarenje za mašine za namotavanje žice
Za što se koristi nosač za žarenje za mašine za namotavanje žice?Podržava i odvaja namotaje žice tijekom šaržnog žarenja, sprječava lijepljenje i grebanje, omogućuje cirkulaciju atmosfere peći oko i kroz niz svitaka i stabilizira hrpu za sigurno podizanje i punjenje peći. |
Zašto se namotaji žice lijepe zajedno tijekom žarenja?Na temperaturi žarenja, čiste čelične površine u izravnom kontaktu mogu se povezati difuzijom. Tlačni pritisak naslaganih zavojnica povećava stupanj kontakta, tako da je smanjenje kontaktne površine kroz dizajn nosača glavna protumjera. |
Od kojeg materijala trebaju biti izrađeni nosači za žarenje?Za cikluse ispod 600°C, ugljični čelik je ekonomičan. Za više temperature preferiraju se niskolegirani čelik otporan na toplinu, nehrđajući čelik 304 ili 310S ili lijevane legure otporne na toplinu. Izbor ovisi o vršnoj temperaturi ciklusa, atmosferi i ciljnom životnom vijeku. |
Koliko se svitaka može naslagati na jedan nosač za žarenje?To ovisi o dizajnu nosača, težini zavojnice i visini peći. Opće pravilo je da se opterećenje donjeg sloja drži ispod granice puzanja i žice i materijala nosača; četiri do šest zavojnica uobičajeno je za srednje veličine žice. |
Koliko dugo traje nosač za žarenje?Izrađeni nosači od ugljičnog čelika obično traju dvije do četiri godine u radu na niskim temperaturama, dok lijevani nosači otporni na toplinu mogu trajati osam do dvanaest godina. Praksa čišćenja i pažljivo rukovanje jednako su važni kao i kvaliteta materijala. |
Mogu li se s postojećom peći koristiti nosači drugog dobavljača?Da, pod uvjetom da tlocrt, visina slaganja, otvoreni prostor i stupanj materijala odgovaraju peći i procesu. Renomirani proizvođač obično će tražiti nacrt peći i parametre zavojnice prije proizvodnje nosača. |
Utječu li nosači za žarenje na vrijeme ciklusa?Značajno. Nosač s ograničenom otvorenom površinom usporava izmjenu atmosfere i prijenos topline, što može produljiti vrijeme ciklusa za 10 do 20 posto. Optimizirani nosači smanjuju temperaturna odstupanja unutar niza zavojnica i mogu skratiti ciklus bez rizika za kvalitetu proizvoda. |
Većina problema povezanih s nosačem može se spriječiti s ispravnom vrstom, materijalom, rutinom inspekcije i dobavljačem koji razumije cijelu liniju za obradu žice.
Završne misli o nosačima za žarenje za mašine za namotavanje žice
Nosači za žarenje tihi su radni konji pogona za obradu žice. Oni vide svaki ciklus, apsorbiraju svaku promjenu temperature i nose punu težinu niza zavojnica, no ipak su često posljednja komponenta koju treba pregledati kada poraste stopa kvarova. Dokazi s terena su dosljedni: geometrija nosača, materijal i stanje razlika su između stabilnog procesa žarenja i onog koji proizvodi povremeni otpad.
Kada odaberete nosač, počnite od vlastitih podataka o procesu, uključujući najtežu zavojnicu, najtopliji ciklus, vrstu atmosfere i rutu rukovanja od namotavača do peći. Uskladite vrstu nosača i materijal s tim brojevima, kupite od proizvođača koji može certificirati materijal i pregledajte nosače prema fiksnom rasporedu. Cijena dobro dizajniranog nosača mali je dio vrijednosti zavojnica koje štiti.
Ako upravljate linijom za obradu žičane užadi i trebate opremu za dovršetak lanca, uključujući namotavanje, namotavanje, žarenje, sužavanje i prešanje, naša tvrtka isporučuje strojeve koji su dizajnirani da rade zajedno s istom proizvodnom logikom opisanom u ovom članku. Možete pregledati asortiman proizvoda na ovoj web stranici ili kontaktirati naš inženjerski tim s parametrima zavojnice i nacrtima peći.
Pravilno odabrani nosač za žarenje, u kombinaciji s discipliniranim održavanjem, može smanjiti nedostatke lijepljenja i grebanja za više od polovice i obično je najisplativije poboljšanje pouzdanosti koje je dostupno uređajima za žarenje zavojnica žice.
NAŠI PROIZVODI
Preporučeni proizvodi
Vijesti
-
-
Dvanaest milimetara žičane užadi, gotov remen od 4,5 metara i greška od 10 mm na rezu. To je redoslijed s kojim se mnoge trgovine slingovima susreću ponedjeljkom ujutro: oko ne sleti tamo gdje c...
READ MORE -
Zamislite radionicu koja je upravo dobila ugovor za proizvodnju 120 identičnih priveznica od žičane užadi, svaka dugačka 3,75 metara s naboranim aluminijskim rukavcem na jednom kraju. Operater p...
READ MORE -
Glava za namotavanje je rotirajući sklop koji prima žičano uže, žarene krajeve žice ili žičanu šipku i oblikuje ih u strogo kontrolirani spiralni namotaj. Za proizvođače koji proizvode priveznic...
READ MORE -
Prerađivač žičane užadi u jugoistočnoj Aziji nedavno je odbacio gotovo 30 posto žarene serije jer su se zavojnice zalijepile, a vanjski slojevi izgrebani i nepopravljivi. Profil peći bio je ispr...
READ MORE
Ostanite u kontaktu sa Xingtai.

Ako vam je potrebna prilagođena hidraulička oprema ili tehnička konzultacija, molimo slobodno kontaktirajte Xingtai prodajni i inženjerski tim.
Brze veze
Kategorija proizvoda
Kontaktirajte nas
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Autorska prava © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Sva prava pridržana. Proizvođači hidrauličnih strojeva po narudžbi Tvornica za veleprodaju žičane užadi

